在工业制造、设备维修和金属加工领域,焊接材料的正确选择直接关系到焊接质量、结构强度与使用寿命。众多焊接材料中,焊条、铜焊条、黄铜焊条各有其独特的性能与适用场景。本文将围绕这几类焊接材料展开详细解析,帮助您在实际应用中做出更优选择。
一、焊接材料的分类概述
焊接材料是焊接过程中所使用的消耗性材料的总称,主要包括焊条、焊丝、焊剂、保护气体等。其中,焊条作为手工电弧焊的核心材料,应用最为广泛;而铜焊条与黄铜焊条则属于有色金属焊接材料,主要用于铜及铜合金的焊接与修复。
焊接材料的选择需综合考虑母材材质、焊接方法、接头形式、工作环境以及成本等因素。错误的焊接材料可能导致焊缝开裂、气孔、强度不足等严重缺陷。
二、焊条:通用焊接的主力军
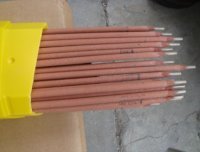
焊条由焊芯和药皮两部分组成。焊芯作为填充金属,传导电流并熔化形成焊缝;药皮则起到保护熔池、稳定电弧、脱氧去硫以及补充合金元素的作用。
根据用途,焊条可分为结构钢焊条(如J422、J507)、耐热钢焊条、不锈钢焊条、堆焊焊条以及铸铁焊条等。选用焊条时,应遵循“等强匹配”原则,即焊缝金属的强度与母材相当或略高。还需考虑焊接位置、电源类型(交流或直流)以及操作工艺性能。
三、铜焊条:铜及铜合金的专用焊接材料
铜焊条是专用于铜及铜合金焊接的焊条,常用的有纯铜焊条(如T107、T227)和铜合金焊条。纯铜焊条主要用于焊接紫铜(工业纯铜),其导电性、导热性优异,但焊接时容易产生气孔和热裂纹,需配合预热和缓冷工艺。
铜焊条的药皮类型多为低氢型或钛钙型,可采用直流反接进行焊接。由于铜的导热系数高,焊接时需要较大的热输入,通常需将工件预热至200-500℃。铜焊条广泛应用于电力设备、化工容器、船舶管路等铜结构的焊接与修复。
四、黄铜焊条:锌合金铜的焊接解决方案
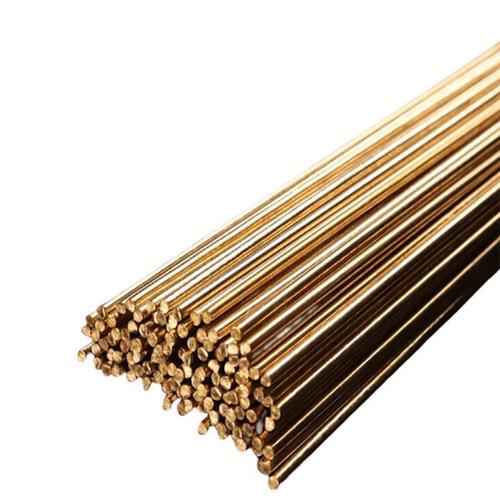
黄铜焊条是焊接黄铜(铜锌合金)的专用焊条。常见的黄铜焊条包括普通黄铜焊条和特殊黄铜焊条(如锡黄铜、锰黄铜、铝黄铜等)。由于黄铜中锌的沸点较低(约907℃),焊接时锌容易蒸发,导致焊缝产生气孔、变色及力学性能下降。
为抑制锌的蒸发,黄铜焊条通常采用含锌量较低的焊芯,并在药皮中加入硅、锰等元素进行脱氧和合金化。焊接黄铜时宜采用小电流、快速焊,并加强通风。黄铜焊条广泛用于制冷设备、阀门、乐器、装饰件及船舶配件的焊接。
五、焊接材料的选用原则与注意事项
选用焊条、铜焊条或黄铜焊条时,应遵循以下原则:
- 母材匹配:焊条熔敷金属的化学成分和力学性能应与母材相近。
- 工艺适配:根据焊接位置、板厚、接头形式选择合适的焊条直径和药皮类型。
- 工况要求:在高温、腐蚀、磨损等特殊工况下,应选用相应耐热、耐蚀或堆焊焊条。
- 操作可行性:考虑焊工技术水平和设备条件,优先选用工艺性能好、飞溅小、脱渣容易的焊条。
焊接材料使用前应按规定进行烘干,如酸性焊条一般在150-200℃烘干1小时,碱性焊条在350-400℃烘干1-2小时。铜焊条与黄铜焊条同样需注意防潮,避免药皮脱落或变质。
六、
焊条、铜焊条和黄铜焊条作为重要的焊接材料,在工业生产和日常维修中发挥着不可替代的作用。正确识别母材特性、合理选用焊接材料、严格执行焊接工艺,才能获得致密、牢固、耐用的焊接接头。随着焊接技术的发展,新型药芯焊丝、无铅黄铜焊条等环保材料不断涌现,为焊接材料的选择提供了更多可能。掌握这些焊接材料的基本知识,将有助于提升工作效率与工程质量。