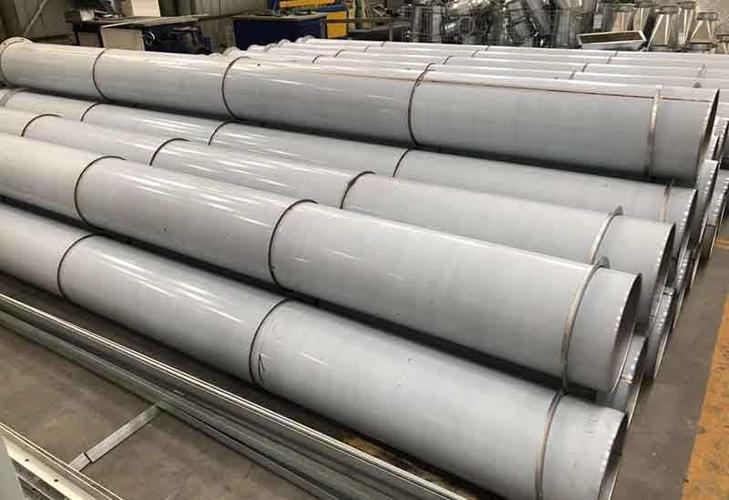
由于其原材料镀锌带钢与整张镀锌钢板相比,价格较低,加上其工厂化生产焊接材料,使得镀锌带钢焊接管在建筑、市政、农业及轻工等领域得到了广泛应用。与直接使用整张镀锌钢板进行冲压、折弯或焊接相比,镀锌带钢通常以卷料形式供货,可连续进行辊压成型、高频焊接或激光焊接,边角废料少、材料利用率高,因而在原材料成本上具有明显优势。带钢的厚度、宽度和镀锌层重量可按需定制,便于规模化生产。
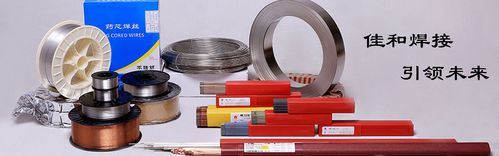
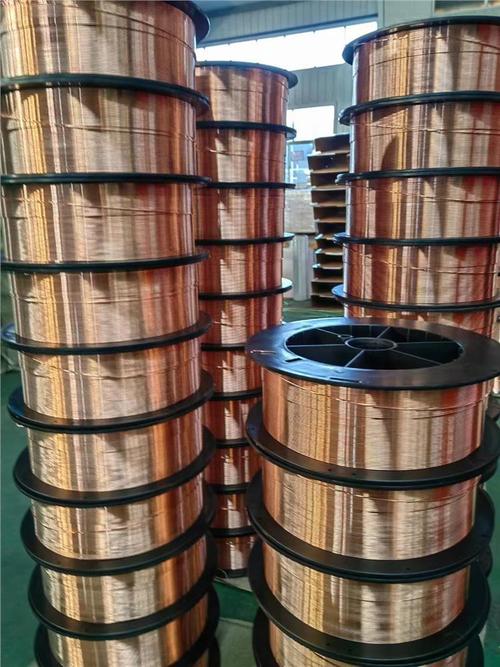
工厂化生产是镀锌带钢焊接管质量稳定的关键。在专业化车间中,带钢经开卷、矫平、剪切、辊压成型后,进入焊接工序。常用的焊接材料及方法包括:高频感应焊接、埋弧焊(SAW)、熔化极活性气体保护焊(MAG/MIG)以及激光焊等。对于镀锌带钢的焊接,电极、焊丝、焊剂和保护气体的选择至关重要,需要兼顾镀锌层的蒸发、锌蒸气孔洞、焊接裂纹和气孔等问题。焊丝通常采用低氢型或抗裂性能较好的实心焊丝(如ER70S-6),并根据板厚和强度等级匹配;焊剂则宜选用与镀锌层兼容的埋弧焊焊剂,以降低锌对焊缝的冶金影响。
为了提高焊接质量,工厂化生产中常采取以下措施:第一,焊接前对带钢边缘进行清理,减少油污和过量锌层对电弧稳定性的影响;第二,采用适当的工艺参数,如控制焊接热输入、提高焊接速度,或使用脉冲电流,以减少锌蒸发造成的气孔;第三,在保护气体中添加少量氩气或采用氩-二氧化碳混合气体(如80%Ar+20%CO₂)可改善熔滴过渡和电弧稳定性;第四,对重要焊件进行焊后热处理或防腐补锌,以保证焊缝区域的耐蚀性与母材相当。
与整张镀锌钢板焊接相比,镀锌带钢焊接管的另一个优势是产品长度可按需连续生产,无需大幅拼接,减少了现场焊接工作量。在成本方面,镀锌带钢每吨价格通常低于同等规格的镀锌钢板,加之成材率高、焊接材料消耗可控,使得管材单米成本显著降低。因此,它特别适合制作护栏、支架、温室骨架、电缆桥架、通风管道、脚手架以及低压流体输送管等对强度和耐腐蚀性有一定要求但载荷不高的结构。
需要注意的是,镀锌带钢焊接管并非在所有场合都能替代整张镀锌钢板焊接件。对于高压、高温、强动载或对焊接质量要求极高的结构,仍需根据设计要求选用合适的钢材和焊接工艺,并进行严格的无损检测。焊缝处锌层的破坏会降低局部耐蚀性,因此工厂化生产后通常需对焊缝进行补锌处理,如喷涂富锌漆、热浸镀锌修复或采用锌铝涂层。
由于原材料镀锌带钢成本较低,且工厂化生产可以优化焊接材料与工艺,镀锌带钢焊接管在满足使用性能的前提下实现了明显的降本增效。随着焊接自动化、在线检测和锌层修复技术的发展,这类管材的应用范围将进一步扩大,为钢结构工程提供更经济、环保的解决方案。